El siguiente capítulo realiza un recorrido en torno a pensar lo que implica un Plan de Calidad y desmitifica la idea de que la calidad se logra sumando inspectores o ensayos al final de la línea. En su lugar, José María Agra propone un plan de calidad que se construye en el día a día de la producción, buscando un objetivo claro: diseñar procesos conscientes que la empresa necesite controlar cada vez menos y que las personas lo vivan es su cotidiano, construyendo un sistema cada vez más preventivo que reactivo.
¡Wow! Plan de calidad.
Después de muchos años de caminar organizaciones, descubrí que hay pocas expresiones capaces de generar tanta variedad de documentos como los que llevan esas tres palabras. Vi planes de calidad de todos los tamaños, colores y niveles de complejidad. Algunos tenían tres líneas, otros parecían escritos para que nadie pudiera leerlos completos. Había planes con cinco controles fundamentales y otros con veinte, treinta o más parámetros, frecuencias de ensayo, métodos, responsables, equipos de medición, registros y referencias cruzadas. Algunos estaban perfectamente documentados, otros vivían en una carpeta que casi nadie abría. Y también vi planes de calidad impecables en el papel y bastante poco relacionados con lo que realmente ocurría dentro de la planta.
Con el tiempo empecé a entender que el problema siempre era el mismo. Medir por medir, llenando planillas automáticas sin hacernos la única pregunta que importa y es bastante más sencilla (aunque la respuesta siempre será compleja): ¿para qué queremos un plan de calidad?
Para qué. Podemos terminar construyendo algo perfectamente ordenado que no sirve demasiado para asegurar aquello que realmente nos importa. Si recordamos el maizal, al construir una planta o una nueva organización, entre todo lo que implica, también alguien tiene que definir el plan de calidad antes de empezar a producir. Tenemos que saber qué características del producto son críticas, qué variables del proceso pueden afectarlas, dónde pueden aparecer desviaciones y cómo vamos a detectarlas. Pero, sobre todo, tenemos que entender cómo vamos a asegurarnos de que el proceso sea capaz de producir consistentemente aquello que queremos fabricar.
Y si estamos frente a una planta que ya está funcionando, la pregunta tampoco debería ser cuántos controles tiene el plan de calidad. Debería ser otra: ¿qué tenemos ahí adentro y por qué tenemos exactamente eso?
Muchas organizaciones construyen sus planes de calidad a partir de los requisitos del producto. Tienen una especificación y, a partir de ella, arman una lista de características que hay que verificar. Entonces aparecen veinte, veinticinco o treinta parámetros que alguien decidió que había que medir. Algunos son fundamentales, otros fueron importantes alguna vez. Sí, fueron. Y ahí están los que sobreviven durante años porque nadie se anima a preguntar para qué siguen ahí.
—¿Por qué medimos esto?
—Porque siempre estuvo en el plan.
—¿Y qué decisión tomamos con el resultado?
Silencio. ¿Recuerdan el silencio en otros capítulos?
También aparece otra discusión recurrente: la frecuencia. ¿Cada cuánto medimos? ¿Cuántas muestras tomamos? ¿Qué lote representa a qué otro lote? ¿Quién firma? ¿Dónde queda registrado? ¿Qué equipo usamos? Todo eso puede ser importante. Pero podemos dedicar horas a discutir la frecuencia de un ensayo y, al mismo tiempo, no estar mirando el proceso que realmente determina si el producto va a salir bien.
Y así fui comprendiendo que la calidad empieza bastante antes, como todo en la vida. Empieza cuando creamos el proceso, cuando seleccionamos una materia prima, cuando aprobamos un proveedor, cuando definimos una condición de operación, cuando calibramos un instrumento, cuando capacitamos a una persona o cuando decidimos qué variable realmente necesitamos mantener bajo control.
Empieza en producción.
Y ésta es, probablemente, una de las ideas que más me costó ver con claridad después de tantos años: la calidad no es algo que producción hace y calidad controla. La calidad es algo que producción tiene que construir y que el sistema de gestión tiene que ayudar a asegurar.
En las organizaciones que funcionan de una manera muy madura, el área de calidad puede ser sorprendentemente pequeña. No porque la calidad sea poco importante. Todo lo contrario. Es pequeña porque muchas de las cosas que otras organizaciones necesitan controlar desde un área específica ya forman parte de la manera habitual de trabajar de producción.
El área de calidad puede concentrarse entonces en algunas cuestiones que realmente requieren una mirada independiente: el lanzamiento de una nueva materia prima, el desarrollo de un proveedor, una modificación importante del proceso, una nueva especificación, la validación de determinados métodos o alguna situación particular que requiera una evaluación específica. Pero en la normalidad, la calidad está en las manos de quienes producen. Como ya vengo recalcando, un operario que sabe que una determinada vibración significa que algo está empezando a cambiar o un supervisor que detiene una línea porque observa una condición que no le gusta, o un jefe de producción que entiende que una materia prima está llegando diferente aunque todavía cumpla formalmente con la especificación. Son las personas que están en lo cotidiano de un procesos, quienes lo conocenlo suficiente como para darse cuenta de que algo no tiene sentido antes de que aparezca el resultado del laboratorio.
Ahí está la calidad.
No en la planilla.
En la capacidad de la organización para hacer bien las cosas y darse cuenta rápidamente cuando algo empieza a desviarse.
Una vez, vi una planta que tendría aproximadamente cien personas entre operarios, supervisores y jefes de producción, y alrededor de treinta personas trabajando en calidad. No pude evitar hacerme una pregunta.
¿Treinta personas para controlar que cien personas produzcan bien?
No era una cuestión de que treinta personas fueran muchas o pocas. La señal estaba en otro lugar. Si necesitamos una cantidad enorme de personas para verificar permanentemente que otro grupo de personas haga bien su trabajo, el problema, quizás, esté en cómo está diseñado el proceso.
Y sí, si el proceso no es consistente, vamos a tener cada vez más gente tratando de descubrir después lo que deberíamos haber evitado antes, por más de que agreguemos inspectores, ensayos, controles y registros casi indefinidamente.
Entoces aparece una diferencia fundamental: asegurar calidad no es lo mismo que detectar defectos. Detectar un producto malo es importante. Evitar que se produzca, mucho más.
Pero todavía hay otra cosa.
Un buen sistema de calidad también tiene que estar preparado para cuando algo no salga como estaba previsto. No quiero convertir esto en un capítulo sobre recalls, trazabilidad o procedimientos de retiro de producto. Son temas demasiado específicos y cada industria tiene sus propias complejidades. Pero alguna vez me tocó trabajar directamente con una organización donde ese riesgo estaba presente de una manera muy concreta.
El producto tenía una particularidad: uno de sus parámetros característicos solamente podía conocerse aproximadamente sesenta días después de haber sido entregado.
Sesenta días.
Para entonces, el producto ya había sido utilizado. La organización tenía entonces una lógica de control de procesos durante la fabricación y, paralelamente, una enorme disciplina para verificar que, si alguna vez aparecía una desviación de aquel parámetro que se conocía con posterioridad, pudiera reconstruirse rápidamente qué había ocurrido, dónde estaba el producto y qué había que hacer.
Cada seis meses simulaban todo el proceso, porque si alguna vez ocurría, no podían darse el lujo de aprender el procedimiento ese día. Había que verificar trazabilidades, tiempos, información disponible, responsabilidades, capacidad de respuesta y todos esos pequeños detalles que en un procedimiento escrito parecen sencillos y que, cuando hay que hacerlos de verdad, pueden convertirse en una montaña de trabajo.
Un día, hablando con el jefe de calidad de aquella planta, le hice una pregunta bastante sencilla:
—Escuchame, ¿vos podés dormir tranquilo con esto?
Se rio, y me contestó algo que todavía recuerdo.
—Mirá. Yo sé que la última tarea que tengo que hacer antes de mandar mi telegrama de renuncia es retirar todo ese producto del mercado. Porque hay vidas en juego.
No necesitó explicarme mucho más.
En esa frase había una comprensión del concepto de calidad que no necesitaba ninguna norma, ningún procedimiento y ninguna auditoría para resultar evidente. Hay productos con los que no se puede jugar. Y cuando uno entiende eso, el plan de calidad empieza a verse de otra manera.
Hace algunos años nos llamaron desde una empresa cuyo plan de calidad tenía solamente tres líneas. Al principio me llamó muchísimo la atención y quería entender por qué habían elegido exactamente esas tres variables y qué había quedado afuera. Durante tres o cuatro días estuve tratando de lograrlo.
Las respuestas aparecían por distintos lugares.
—Es que no tenemos capacidad para calibrar nuestros equipos.
—Esto no lo podemos cambiar.
—Esto viene así de la materia prima de China.
—Ese análisis lo hace el proveedor.
En un momento, hablando con el director técnico, apareció una frase que me quedó grabada. Me explicó que firmaba las hojas de análisis técnico que llegaban desde China porque la empresa no tenía capacidad para realizar esos análisis internamente. Ahí ya no estábamos hablando de si el plan de calidad tenía tres variables o treinta. Estábamos hablando de algo bastante más profundo: ¿Qué cosas de nuestro proceso conocemos realmente y cuáles estamos dando por ciertas porque alguien, en algún lugar, nos dijo que eran ciertas?
Entonces recorrí la planta y las preguntas se multiplicaron: ¿Dónde están los puntos críticos? ¿Dónde puede escaparse realmente la calidad? ¿Qué puede contaminar el producto? ¿Qué puede variar aunque nadie lo esté midiendo? ¿Qué ocurre entre el momento en que recibimos la materia prima y el momento en que el producto queda terminado? ¿Qué cosas pueden pasar que ningún ensayo de laboratorio posterior sea capaz de detectar a tiempo? Si parece tedioso leer tantas preguntas juntas, imaginen el instante en que se me presentaron.
Y fue justamente ahí donde apareció una de las conversaciones más curiosas que recuerdo. Estaba hablando con la responsable del sistema de aseguramiento de calidad cuando me dijo algo que, en ese momento, me pareció casi absurdo.
—A mí lo que más me preocupa son los mosquitos que tenemos en el jardín.
La miré.
—¿Los mosquitos?
—Sí. Tenemos una cantidad enorme. Y nadie mide cuántos pueden entrar a la planta.
Ahí estaba. En una planta donde el plan de calidad tenía tres líneas, había un riesgo que no aparecía en ninguna de ellas, porque si uno de esos mosquitos terminaba dentro del producto, el producto estaba contaminado. Y había algo todavía más interesante: una vez que teníamos una tonelada de producto embolsado, nadie iba a poder separar mosquito por mosquito para recuperar lo que estaba mal. Por eso, había que buscar la forma para evitar que el mosquito llegara al producto.
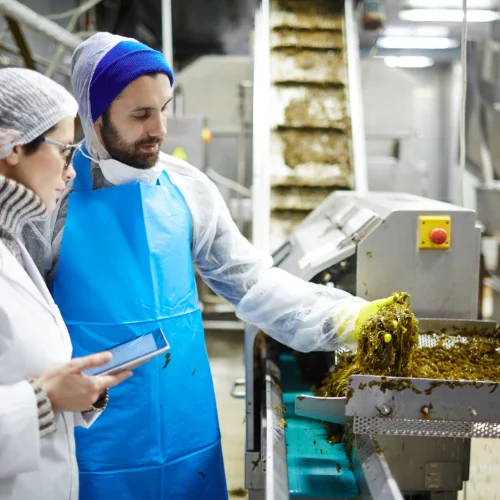
Y ahí, para mí, el plan de calidad empieza a mostrar su verdadera naturaleza. Es una forma de pensar. Entender qué queremos fabricar, qué puede hacer que no lo fabriquemos bien, dónde están los puntos en los que realmente podemos perder el control, qué riesgos podemos prevenir, cuáles tenemos que detectar y qué debemos hacer cuando una variable se escapa de lo esperado. Por eso, cuando pienso en sistemas de gestión, el plan de calidad me parece una de las herramientas que más merece ser desafiada. Porque de nada sirve tener un plan de calidad que nadie cumple. Y menos si se convierte en una frontrera entre quienes producen y quienes controlan. Por el contrairo, debería ser una herramienta de conversación permanente entre ambos. Producción tiene que producir bien y Calidad tiene que ayudar a que la organización entienda qué significa producir bien, cuáles son los riesgos y cómo asegurarse de que aquello ocurra de manera consistente.
Y cuanto más madura es una organización, más cerca están esas dos cosas.
Quizás por eso, cuando entro a una planta y veo un área de calidad enorme, mi primera reacción ya no es preguntar si sobra gente (Vuelvan al capítulo anterior si no ha quedado claro), pregunto otra cosa:
¿Qué está pasando para que necesitemos tanta gente asegurando algo que debería estar ocurriendo dentro del proceso?
Y quizás ahí esté la verdadera discusión: Saber qué no podemos permitirnos que falle, y de ahí, construir el proceso para que eso no dependa de que alguien tenga suerte, esté mirando justo en ese momento o encuentre el problema después de que ya sea demasiado tarde.